Yeni Sitemiz Yeni Tasarımıyla Hizmetinizde
Yeni sitemiz sizlere daha iyi hizmet verebilmek için yenilendi. Artık bize daha kolay ulaşabilirsiniz.

Makine Sektörü
1. Makine Sektöründe Tartım Operasyonlarının Kritik Rolü
Makine imalat sektörü; talaşlı imalat, ağır kaynaklı karkas imalatı, montaj, boya ve test proseslerinden oluşan, parça kalitesi ve kütlesel dengenin doğrudan ürün performansını belirlediği yüksek mühendislik odaklı bir alandır. Bu sektörde tartım sistemleri yalnızca nihai sevkiyat kütlesini ölçen bir birim değil; hammadde (sac, profil, döküm, dövme) kabul kontrolü, imalat içi montaj doğrulama, ağırlık merkezi tespiti ve birim maliyet hesaplamalarının temel denetim noktasıdır.
Makine imalatındaki operasyonel dinamikler ve doğru tartımın avantajları:
- Hammadde Kabul ve Sac/Profil Fire Kontrolü: Tesis içine giren döküm parçalar, ham saclar ve çelik profillerin fabrika girişindeki ağırlık kontrolü, tedarikçi fatura doğrulaması ve imalat fire oranlarının tam tespiti açısından ilk kritik adımdır.
- Ağırlık Merkezi (Center of Gravity) ve Yapısal Doğrulama: Karmaşık makine karkaslarında ve dönen ekipmanlarda kütle dağılımının dengesizliği; çalışma anında eksenel yalpalama, titreşim ve erken mekanik aşınmaya yol açar. Çok noktalı tartım sistemleri ile yapılan kütle kontrolü imalat standartlarını garanti eder.
- Lojistik ve Standart Dışı İmalat Tespiti: Tamamlanan makinelerin sevkiyat öncesi tartılması, eksik montaj (takılmamış komponent, yağ/hidrolik doldurulmaması vb.) riskini sıfırlar ve uluslararası nakliye limitlerine uyumu sağlar.
2. Sektöre Özgü Karşılaşılan Arıza Türleri ve Saha Riskleri
Makine imalat fabrikaları; talaşlı imalat soğutma sıvıları (bor yağı), kaynak tozu, taşlama talaşı, yüksek mekanik darbeler ve sürekli titreşim maruziyetinin yaşandığı zorlu endüstriyel sahalardır. Bu şartlar standart tartı sistemlerinde ve yük hücrelerinde (load cell) şu teknik arızalara sebep olur:
| Zorlu Çevre Koşulu | Tartım Sistemine / Load Cell'e Etkisi | Mühendislik Riski ve Sonuçları |
|---|---|---|
| Soğutma Sıvıları (Bor Yağı) ve Kimyasal Etki | Sıvı sızması, kablo izolasyon bozulması ve klemens korozyonu. | Sinyal dalgalanması (*fluctuation*), sıfır kayması (*zero drift*) ve kart arızaları. |
| Mekanik Şok ve Ağır Parça Düşmeleri | Vinçle platforma indirilen ağır çelik karkasların yarattığı darbe. | Yük hücresinde plastik deformasyon, montaj kitinin ezilmesi ve kantarın kilitlenmesi. |
| Yoğun Metal Talaşı ve Kaynak Çapağı | Platform altı ve yük hücresi montaj kiti çevresinde metal talaşı birikimi. | Mekanik sıkışma (*binding effect*), kantar esnemesinin engellenmesi ve eksik tartım. |
| Sürekli Titreşim (Press/ Taşlama Alanları) | Zemin vasıtasıyla iletilen yüksek frekanslı mekanik titreşim. | Elektronik göstergede okuma kararsızlığı, lehim yorulması ve yanlış ölçüm. |
| Kaynak Esnasında Yüksek Akım Sıçraması | Kantar üzerindeki parçaya kaynak yapılması durumunda akım geçişi. | Yük hücresi içindeki strain gauge elemanlarının yanması ve sensörün tamamen bozulması. |
Teknik İkaz: Makine imalat sahalarında kantar üzerindeki gövdeye kaynak yapılması durumunda oluşan yüksek voltaj arkları sensörleri anında tahrip eder. Bu sahalarda **topraklama bypass örgüleri** bulunan montaj kitleri ve **Lazer Kaynaklı IP68/IP69K Paslanmaz Çelik** yük hücreleri kullanılmalıdır.
3. Özkanlar Baskül Ürün ve Otomasyon Çözümleri
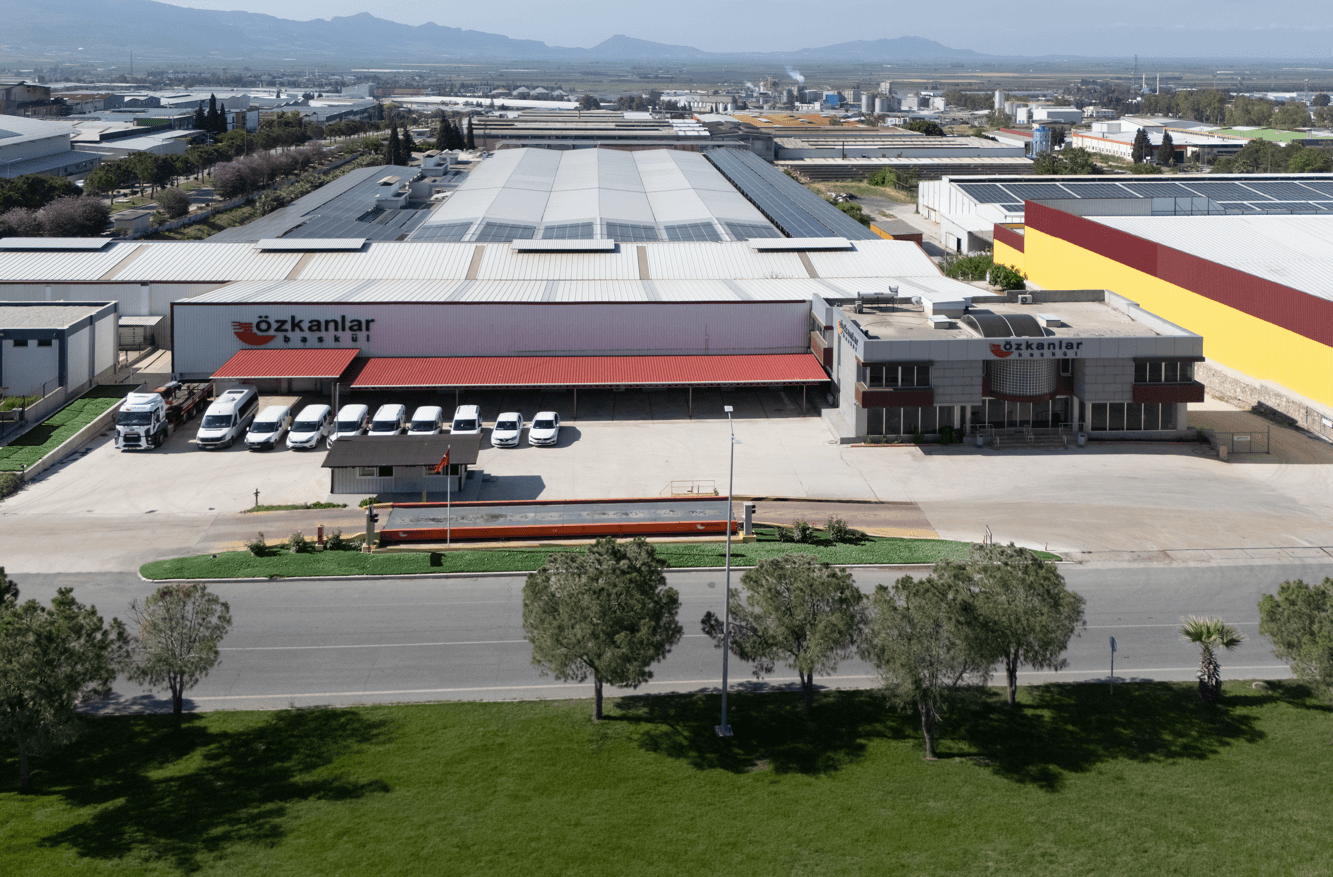
Özkanlar Baskül olarak, 40 yılı aşan imalat mühendisliğimiz ve 10.000 m²’lik üretim tesisimizde makine imalatçılarının gereksinimlerine özel çözümler sunuyoruz:
Ağır Hizmet Taşıt ve Platform Kantarları
Ağır makine sevkiyatı ve dökme hammadde girişi için yüksek mukavemetli çelik konstrüksiyon zemin üstü ve çukursuz Tip Ağır Hizmet Taşıt Kantarları ile ağır tonajlı parça tartımına uygun güçlendirilmiş platform baskülleri.
Proses ve Vinç Tartım Sistemleri
Ağır Hizmet Vinç Kantarları: Tavan vinçlerine entegre edilen, imalat aşamasındaki dev makine karkaslarının taşınırken eş zamanlı kütle ve ağırlık merkezi kontrolünü sağlayan kablosuz göstergeli vinç baskülleri.
Çok Noktalı Ağırlık Merkezi Determinatörleri: Makine montaj hatlarında birden fazla yük hücresinden gelen veriyi tek merkezde işleyerek ağırlık merkezini hesaplayan mühendislik sistemleri.
ERP ve Otomasyon Entegrasyon Gücü
Özkanlar Baskül tartım otomasyonu yazılımları; SAP, Logo, Mikro, Netsis gibi ERP sistemleri ve PLC mimarileriyle doğrudan entegre çalışır.
İnsansız Veri Entegrasyonu: Hammadde giriş ve nihai makine sevkiyat tartımları doğrudan ERP veritabanına aktarılarak manuel kayıt hataları ve usulsüzlükler sıfırlanır.
Plaka Tanıma ve Bariyer Entegrasyonu: Lojistik kabul noktalarında plaka tanıma kameraları ve bariyerler ile insansız kantar otomasyonu sağlanır; araç kabul hızı %60 artırılır.
4. Tartım Operasyonlarında Dikkat Edilmesi Gereken Püf Noktaları
Makine imalat sahalarında tartım hassasiyetinin sürdürülebilir olması için sahada dikkat edilmesi gereken hususlar:
| Günlük Metal Talaşı Tahliyesi: | Kantar platformu altında ve yük hücresi montaj boşluklarında biriken talaş ve çapaklar her vardiya sonunda basınçlı hava ile temizlenmelidir. |
| Topraklama Hatlarının Kontrolü: | Tartım platformu üzerinde yapılacak kaynak müdahalelerinde kantar şasisinin topraklama örgülerinin sağlamlığı denetlenmelidir. |
| Yanal Stoper Açıklıkları: | Vinçle yükleme yapılan ağır platform basküllerinde yanal darbe stoper boşlukları haftalık kontrol edilmeli, kantarın çevre şasiye temas etmesi engellenmelidir. |
| Darbe Sönümleme ve Yumuşak Yükleme: | Dev iş parçaları baskül üzerine sertçe bırakılmamalı; vinç indirmeleri sönümlemeli şekilde gerçekleştirilmelidir. |
5. Planlı Periyodik Bakım ve Teknik Servis Destek Ağının Avantajları
Makine imalatında sevkiyat takvimine uyum ve kesintisiz üretim esastır. Kantarda yaşanacak bir teknik arıza, fabrika sevkiyatını kilitleyerek gümrük ve nakliye aksamalarına yol açar.
Periyodik Bakım Periyodu: Talaş, yağ ve ağır mekanik yük maruziyeti olan makine imalat tesislerinde tartım sistemlerine yılda en az 2 ile 3 kez uzman mühendislerce koruyucu ve önleyici bakım yapılmalıdır.
Gizli Finansal Kayıpların Önlenmesi: Tedarik edilen tonajlı sac veya döküm parçaların kantar sapması nedeniyle eksik kabul edilmesi, işletmede görünmeyen yüksek maliyet kaçakları yaratır. Bakım programı bu zararları engeller.
20.000+ Servis Tecrübesi ile 7/24 Saha Desteği: 20.000’i aşan servis müdahalesi deneyimimiz ve geniş orijinal yedek parça stoğumuz ile arızalara en kısa sürede müdahale edilerek üretim duruşları (*downtime*) engellenir.
6. Yasal Muayene, Mevzuat ve Akredite Kalibrasyon (TÜRKAK ISO/IEC 17025)
Ticari alım-satım ve uluslararası kalite sertifikasyonu süreçlerinde yasal mevzuata tam uyum şarttır:
3516 Sayılı Ölçüler ve Ayar Kanunu
Ticari alım-satım yapılan tüm maden kantarlarının 2 yılda bir Sanayi ve Teknoloji Bakanlığı standartlarına uygun olarak yasal periyodik muayenesinin yaptırılması kanuni bir zorunluluktur. Özkanlar Baskül, resmi damgalama ve periyodik muayene süreçlerinde işletmelere uçtan uca teknik danışmanlık sağlar.
TÜRKAK Akredite ISO/IEC 17025 Kalibrasyon Güvencesi
ISO 9001 ve ISO 3834 gibi kaynaklı imalat ve makine kalite standartları gereği imalatta kullanılan tüm ölçüm ekipmanlarının izlenebilir kalibrasyona sahip olması gerekir.
- İlgili kurumlarla yaptığı ikili işbirlikleri sayesinde, tartı aleti kullanıcılarının ihtiyaç duyduğu TÜRKAK akredite ISO/IEC 17025 Kalibrasyon Belgelendirme hizmetini en hızlı şekilde verebilen Özkanlar Baskül, kantar ve basküllerinizin kalibrasyonlarını M1 ve F1 sınıfı izlenebilir referans kütleler ile gerçekleştirir.
- Düzenlenen kalibrasyon sertifikaları uluslararası geçerliliğe sahip olup, tüm resmi ve özel denetimlerde (audit) eksiksiz kabul görür.